

Si vous êtes dans le domaine du traitement des bobines de métal, vous savez que même un tout petit défaut peut faire échouer un travail entier, surtout lorsque vous avez affaire à des spécifications strictes pour des pièces qui se retrouvent dans tout, des freins automobiles aux équipements industriels. Je dirige un atelier de transformation de bobines de métal depuis plus d'une décennie et laissez-moi vous dire que l'inspection n'est pas ici une simple étape de « case à cocher ». C'est toute l'épine dorsale de ce qui nous empêche d'envoyer des pièces défectueuses (et empêche nos clients de nous fantômes, mdr).
Pensez-y : les bobines de métal commencent sous la forme de rouleaux massifs et plats, pesant parfois des milliers de livres et des centaines de pieds de long. Lorsque nous les traitons, nous les coupons, les estampons, les plions et les façonnons en tout, des petits arbres de broches aux grandes poulies, n'est-ce pas ? Mais chaque bobine a des bizarreries : il y a peut-être un endroit où l'acier était plus fin à l'usine, ou une égratignure due au transport, ou même une petite inclusion de métal qui provoquera une fissure lorsque nous la plierons. Si nous ne les récupérons pas avant de commencer l'usinage ou le formage, nous perdons des heures de travail, de matériaux et de temps machine, ce qui réduit nos marges et rend nos clients fous. C'est là que l'inspection entre en jeu, et il ne s'agit pas d'une simple étape : c'est tout un processus intégré à chaque partie de notre flux de travail.
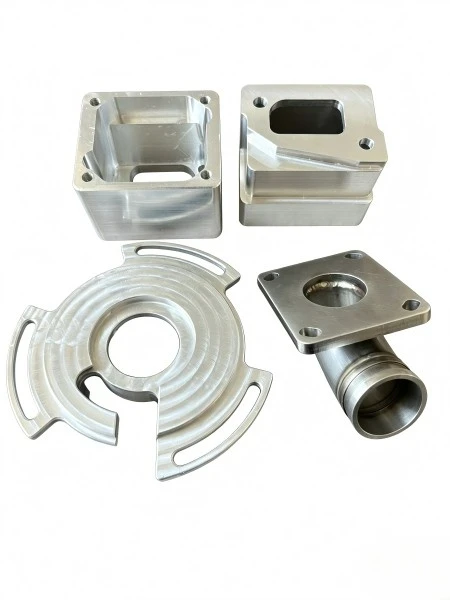
Tout d’abord, nous effectuons une inspection à l’arrivée avant même de dérouler une seule bobine. Je sais que certains magasins ignorent cela, mais c'est une voie rapide vers le désastre. Nous parlons de vérifier l'épaisseur réelle de la bobine (pas seulement de faire confiance aux documents de l'usine), de la qualité de la surface pour détecter toute trace de rouille, de rayures ou de calamine qui pourrait gâcher le revêtement plus tard, et même de la planéité. L'année dernière, nous avons obtenu une bobine qui, selon l'usine, était de calibre 16, mais lorsque nous l'avons mesurée, elle était de calibre 15,2, bien trop fine pour le travail de disque de frein que nous avions prévu (vous pouvez voir ce disque de frein personnalisé fabriqué par CNC ici). Si nous avions commencé à l'estampiller, chaque pièce aurait été trop fragile pour répondre aux normes de sécurité, et nous aurions dû refaire toute la commande. L’inspection à l’arrivée est sans aucun doute notre première ligne de défense.
Ensuite, il y a l'inspection en cours de processus, où nous détectons les problèmes qui surviennent pendant le traitement. Par exemple, lorsque nous utilisons un positionneur de sertissage pour obtenir des courbures précises (consultez le positionneur de sertissage ici), nous avons un capteur qui vérifie l'angle de chaque courbure au fur et à mesure, sans deviner. Si le positionneur glisse ne serait-ce qu'une fraction, le capteur le signale immédiatement, afin que nous puissions ajuster la machine avant qu'un lot entier de pièces ne devienne bancal. Nous vérifions également des éléments tels que des bavures après la coupe, car même une toute petite bavure peut provoquer un mauvais ajustement d'un arbre de goupille (pièces personnalisées non standard comme les arbres de goupille ici) dans un assemblage. J'ai vu un moment où notre lame de coupe était émoussée, ce qui laissait d'énormes bavures sur un lot de tiges de broches. Notre inspecteur en cours de fabrication l'a immédiatement détecté, nous avons échangé la lame et nous n'avons gaspillé que 20 pièces au lieu de 2 000. C'est la différence entre l'inspection nous fait économiser de l'argent et nous en coûte.
L’inspection des pièces finies n’est pas non plus négociable. C'est ici que nous nous assurons que chaque pièce répond aux spécifications du client, qu'il s'agisse du diamètre d'un corps de poulie de scie intégrée de grand diamètre (jetez un œil à cela ici) ou de la dureté de l'arbre principal d'un ensemble de centrifugeuse en laine de roche (vérifiez cela ici). Pour les pièces dures comme l'arbre de la centrifugeuse, nous effectuons des tests de dureté avec un testeur portable pour nous assurer qu'elles ont été correctement traitées thermiquement : si elles sont trop molles, elles s'useront rapidement ; trop fort, ça va craquer. Pour la poulie, nous vérifions s'il y a un faux-rond : même s'il s'agit d'un poil décentré, elle vibrera comme un fou lorsqu'elle tournera, ce qui pourrait casser toute la machine. Nous effectuons également des contrôles dimensionnels avec des pieds à coulisse, des micromètres et même des scanners 3D pour les pièces complexes. Le trimestre dernier, un client a demandé un arbre personnalisé pour sa centrifugeuse, et notre inspection finale a révélé un écart de longueur de 0,003 mm, suffisamment petit pour que certains magasins l'aient manqué, mais nous l'avons détecté, réparé et le client n'a pas eu à le renvoyer. C'est comme ça qu'on construit la confiance, n'est-ce pas ?
Attendez, mais il ne s'agit pas seulement de vérifier les mesures. L’inspection nous aide également à améliorer nos propres processus. Chaque fois que nous trouvons un défaut, nous y retournons et cherchons pourquoi cela s'est produit. Si nous recevons plusieurs bobines présentant des rayures de surface, nous pourrions ajuster la façon dont nous les stockons dans l'entrepôt. Si nous constatons davantage de bavures après la coupe, nous savons qu'il est temps d'affûter les lames plus souvent. Les données d’inspection sont comme un retour d’information pour nos machines et notre équipe. Nous suivons le nombre de défauts que nous détectons à chaque étape et, au fil du temps, nous avons réduit notre taux de retouche de près de 30 % simplement en utilisant ces informations. Il ne s'agit pas seulement d'« inspecter pour valider des pièces » : il s'agit d'inspecter pour améliorer ce que nous faisons.
De nombreuses personnes extérieures à l'industrie pensent que l'inspection est un coût, mais il s'agit en réalité d'un investissement. Faisons le calcul : si nous sautons l'inspection à l'arrivée d'une bobine et que celle-ci est mauvaise, nous pourrions payer pour le matériel, la main d'œuvre, puis devoir mettre au rebut toutes les pièces, ce qui nous coûterait des milliers de dollars. Si nous payons 500 $ de plus pour une inspection à réception, ce n'est rien comparé au gaspillage de 10 000 livres d'acier et de 40 heures de temps machine. C'est la même chose avec le processus In-Process : détecter un défaut à un stade précoce signifie que nous n'avons pas besoin de retravailler tout un lot plus tard. Contrôle terminé ? Il s'agit de la vérification finale avant que les pièces ne quittent notre boutique, afin que nous ne soyons pas confrontés à des retours, à de mauvaises critiques ou à des problèmes juridiques si une pièce échoue sur le terrain. Surtout avec les pièces critiques pour la sécurité comme les disques de frein ou les arbres de centrifugeuse : l'inspection n'est pas seulement bonne pour les affaires, elle permet également d'assurer la sécurité des personnes.
Parlons maintenant des outils que nous utilisons. Nous ne nous contentons pas de tout observer (même si notre inspecteur principal a des yeux de faucon, pour de vrai). Nous disposons également de systèmes automatisés : ces capteurs sur le positionneur de sertissage, les scanners 3D, les testeurs de dureté, les jauges d'épaisseur. Mais les inspecteurs humains comptent toujours. Les machines peuvent manquer des éléments, comme une petite inclusion de surface juste sous le revêtement, ou un léger voile qui correspond aux spécifications mais qui causera des problèmes au fil du temps. Notre équipe a des années d’expérience, elle sait donc quoi rechercher pour que les chiffres ne puissent pas être détectés. C'est un mélange de technologie et de personnes, et c'est ce qui rend notre processus d'inspection efficace.
Je vais être réaliste : nous avons déjà eu des erreurs. Au début, nous avons sauté une étape car nous étions en retard sur une grosse commande et un lot de petits supports était un peu trop fin. Le client l'a compris de son côté et nous avons dû payer pour des retouches et une commande urgente, ce qui a grugé nos bénéfices. Cette erreur nous a appris une leçon importante : l'inspection n'est pas une activité dans laquelle on ne lésine pas, peu importe à quel point on est occupé. Désormais, nous avons même un superviseur qui vérifie les étapes d'inspection lors de travaux serrés, car une erreur n'en vaut pas la peine.
Donc, si vous êtes un client à la recherche d’un fournisseur de traitement de bobines métalliques, interrogez-le sur son processus d’inspection. Est-ce qu'ils vérifient les bobines entrantes ? Ont-ils des contrôles en cours ? Quels types d’outils utilisent-ils ? Dans notre atelier, nous vous guiderons à tout moment à travers nos étapes d'inspection, car nous sommes fiers de la façon dont nous veillons à ce que chaque pièce quitte nos installations exactement comme vous en avez besoin. Que vous ayez besoin d'un disque de frein personnalisé pour votre gamme automobile, d'une poulie pour votre scierie ou d'un arbre à broches pour un équipement industriel, notre processus d'inspection est à votre service.
Si vous êtes prêt à parler de vos besoins en pièces métalliques, contactez-nous : nous sommes là pour nous assurer que vos pièces sont correctes, sans erreurs.
Références
- Métallurgie pour le non-métallurgiste (2e édition), ASM International
- Traitement des bobines de métal : principes, technologie et contrôle qualité, presse industrielle
- Lignes directrices pour l'inspection en cours de processus des composants métalliques, American Society for Quality (ASQ)
- Usinage et formage CNC : meilleures pratiques pour les pièces de précision, SME (Society of Manufacturing Engineers)