

En tant que fournisseur de positionneurs de sertissage, j'ai passé la dernière décennie à travailler aux côtés d'équipes de chaînes d'assemblage, de directeurs d'usine et d'opérateurs de première ligne qui se sont détournés des résultats de sertissage coûteux et incohérents après avoir sauté une formation formelle. Un positionneur de sertissage peut ressembler à un équipement simple et robuste : la plupart des modèles sont construits avec des cadres robustes, des têtes de sertissage réglables et des affichages numériques qui semblent intuitifs au premier coup d'œil. Mais j'ai vu trop d'équipes se précipiter dans la configuration, sauter des étapes d'étalonnage critiques ou mal évaluer la préparation des matériaux, ce qui conduit à des sertissages qui échouent aux tests de résistance à la traction, endommagent des pièces de bornes coûteuses ou même entraînent des risques pour la sécurité sur le lieu de travail en raison d'un outillage mal aligné. La formation ne consiste pas simplement à « cocher une case » pour assurer la conformité ; c'est la différence entre un sertissage qui supporte jusqu'à 10 000 cycles de production et un autre qui s'effondre avant que la première unité ne quitte la chaîne. Ce guide s'appuie sur les informations pratiques de nos propres équipes de support client, les normes de sécurité de l'industrie et des années de formation sur site pour guider les opérateurs à travers chaque étape d'une utilisation sûre et efficace du positionneur de sertissage.
Commencez par les bases : sécurité avant la formation et familiarité avec les outils
Avant qu'un seul câble soit chargé ou qu'un cycle de sertissage ne soit lancé, les opérateurs doivent maîtriser les principes fondamentaux non négociables de sécurité et d'équipement qui évitent 70 % des incidents liés au sertissage que nous avons documentés dans les installations de nos clients. I always kick off training with a walkaround of the crimp positioner itself, pointing out critical controls that get overlooked by rushed users: the emergency stop (E-stop) button, power disconnect switch, and crimp head guard that acts as a physical barrier between operators and moving tooling. No training session skips a "mock E-stop drill"—operators should be able to locate and activate it in under two seconds, because a misfed terminal or slipped cable can send debris flying at high speed.
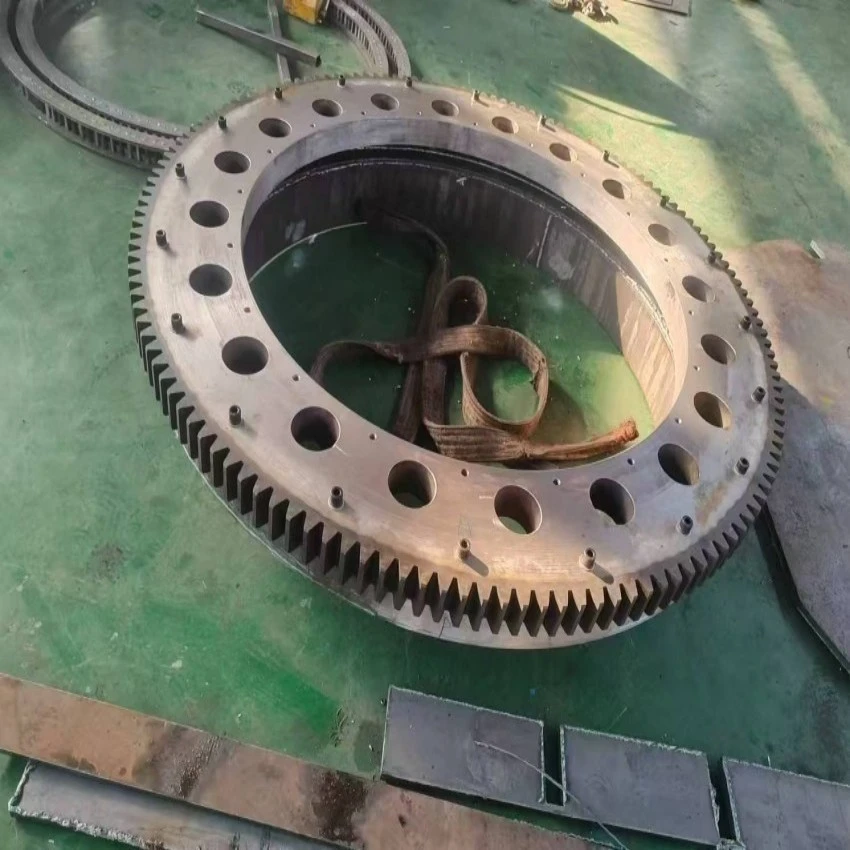
Ensuite, nous associons la familiarité avec l'équipement aux pièces qui proviennent souvent des opérations de sertissage, car bon nombre de nos clients utilisent des composants de fabrication métallique complémentaires pour maintenir les lignes en fonctionnement. Par exemple, un engrenage de table rotative bien entretenu garantit que la base rotative du positionneur se déplace en douceur pendant les opérations par lots, réduisant ainsi la fatigue de l'opérateur due au repositionnement manuel des pièces en milieu de cycle. Nous notons également que des pièces telles que les manchons de joint d'arbre empêchent les fuites de fluide dans le système hydraulique (ou pneumatique) du positionneur, ce qui entraînerait une pression de sertissage incohérente si rien n'était fait. Pour les équipes manipulant des pièces métalliques associées à des assemblages sertis, il convient de mentionner que la découpe au laser de plaques de fer inoxydable crée des boîtiers précis et uniformes qui s'adaptent parfaitement aux bornes serties, éliminant ainsi le désalignement qui ruinerait un sertissage. Même les contrôles environnementaux sont importants : un séchoir électrique à conteneur empêche l'accumulation d'humidité dans les bornes serties (en particulier pour les applications électriques), ce qui peut provoquer des courts-circuits longtemps après que la pièce quitte l'usine. Les opérateurs n'ont pas besoin d'être des experts dans ces pièces, mais ils doivent savoir signaler à la maintenance tout engrenage de table rotative usé, manchon de joint d'arbre endommagé ou taille de pièce incohérente (due à des erreurs de découpe laser) avant d'effectuer un quart de travail.
Étape 1 : Préparation du matériau qui fait ou casse un sertissage
The most common mistake new operators make is skipping thorough material prep, assuming a crimp positioner will fix gaps in terminal or cable alignment. J'insiste toujours sur le fait qu'un sertissage est aussi solide que les pièces qui y entrent. First, operators must confirm the terminal type matches the cable gauge—crimping a 14AWG cable into a 16AWG terminal will result in gaps that fail pull tests, no matter how precise the positioner. We use a simple gauge verification tool during training, and every operator practices sorting sample terminals and cables to ensure 100% alignment before setup.
Ensuite, le dénudage des câbles est une étape décisive. Il reste trop d'isolant sur le câble et la tête de sertissage serrera l'isolant au lieu des brins de cuivre, provoquant un joint faible. Trop de cuivre est exposé et les brins peuvent s'écarter, entraînant de la corrosion ou des connexions cassées au fil du temps. Les opérateurs doivent s'entraîner à dénuder les câbles jusqu'à une longueur exposée constante de 5 mm (réglable en fonction de la taille des bornes) à l'aide d'outils de dénudage approuvés, et nous testons leur travail à la loupe pour éliminer les erreurs courantes telles que l'entaille des brins de cuivre pendant le dénudage. Pour les équipes travaillant avec des câbles sensibles à la chaleur, nous mentionnons également que les plaquettes de frein à disque de haute qualité dissipant la chaleur (un composant intersectoriel qui repose sur un câblage serti précis) utilisent une isolation spécialisée qui nécessite des cycles de sertissage plus lents et à faible chaleur, un détail qui est souvent négligé dans la formation générique.
Étape 2 : Étalonnage et configuration : le cœur de la précision du positionneur de sertissage
Une fois les matériaux préparés, l’étalonnage est l’étape qui sépare un sertissage cohérent de celui qui varie d’une unité à l’autre. J'ai vu des opérateurs ignorer l'étalonnage après un changement d'outil, en supposant que les paramètres de la tête de sertissage restent les mêmes, mais même un petit changement dans la matrice ou la tête de sertissage peut modifier la force de sertissage de 10 à 15 %, suffisamment pour échouer aux normes industrielles comme IPC-A-620 pour les assemblages électroniques. Notre formation utilise un processus d'étalonnage étape par étape que chaque opérateur doit suivre avant de lancer la production.
Tout d’abord, mettez le positionneur à sertir sous tension et laissez-le chauffer pendant 5 à 10 minutes, en particulier pour les modèles hydrauliques. Cela stabilise les lectures de pression, qui sont essentielles pour des sertissages uniformes. Ensuite, installez la matrice de sertissage adaptée à votre type de terminal : les matrices sont clairement étiquetées, mais les opérateurs doivent revérifier en faisant correspondre le numéro de la matrice à l'emballage du terminal, et pas seulement à la forme. Nous nous entraînons à changer les matrices et à vérifier l'ajustement avec des échantillons de bornes, en nous assurant que la matrice affleure dans la tête de sertissage et est verrouillée en place avec le couple requis (généralement 8 à 10 Nm, selon les directives du fabricant).
L'étape d'étalonnage la plus importante est la vérification de la force de sertissage. À l'aide d'un dynamomètre (inclus avec chaque positionneur que nous vendons), les opérateurs effectuent trois tests de sertissage sur des bornes d'échantillon, puis mesurent la hauteur de sertissage avec un pied à coulisse numérique. La hauteur doit correspondre aux spécifications fournies pour ce type de terminal ; s'il est trop grand, la force est trop faible, et s'il est trop court, la force est trop élevée. Nous formons les opérateurs à ajuster le réglage de la force de sertissage progressivement (10 % à la fois) jusqu'à ce que les tests de sertissage soient dans les limites de tolérance, et à répéter cet étalonnage chaque fois qu'une matrice est changée, qu'un matériau est échangé ou que le positionneur est déplacé. Cette étape prend 5 minutes de formation, mais elle élimine 90 % des échecs de sertissage en post-production que nous avons résolus avec les clients.
Étape 3 : Sécurité du fonctionnement et du cycle : éviter les erreurs courantes
Une fois la préparation du matériau et l'étalonnage terminés, les opérateurs passent aux cycles de sertissage, mais c'est là qu'un travail distrait ou précipité entraîne des erreurs. Je rappelle toujours aux stagiaires que le positionneur de sertissage est un outil semi-automatique : ne placez jamais les mains près de la tête de sertissage pendant un cycle, même si la protection est en place. Nous pratiquons le sertissage « sans intervention » avec une borne factice : les opérateurs chargent la borne et le câble dans le nid à sertir, appuient sur la pédale (ou la gâchette, pour les modèles portables) et gardent leurs mains dégagées jusqu'à ce que le cycle soit complètement terminé et que la tête de sertissage se rétracte. Nous simulons également une perceuse à « cycle bloqué » : si la tête de sertissage ne se rétracte pas après un cycle complet, les opérateurs doivent appuyer sur la butée d'urgence, débrancher l'alimentation et éliminer le bourrage uniquement une fois l'outil complètement hors tension. N'essayez jamais de retirer une pièce coincée lorsque le positionneur est sous tension.
Un autre écueil courant est le suivi de la production par lots. Les nouveaux opérateurs oublient souvent de vérifier les 5 premiers sertissages d'un nouveau lot, en supposant que l'étalonnage soit valable pour toutes les unités. Nous mettons en œuvre une règle « d'inspection de la première pièce » : chaque opérateur doit mesurer la première hauteur de sertissage, confirmer qu'aucun brin n'est évasé et vérifier que le terminal est bien en place avant d'effectuer un quart de travail complet. Pour les équipes traitant des lots importants, nous recommandons également de faire une pause toutes les 100 unités pour vérifier la cohérence du sertissage, car une usure mineure de l'engrenage de la table rotative (une pièce qui entraîne l'alignement des lots) peut entraîner de légers changements de position de sertissage au fil du temps.
Étape 4 : Maintenance et dépannage – Prolongation de la durée de vie de l'outil
La formation ne se termine pas lorsque le premier sertissage est effectué ; les opérateurs ont également besoin de compétences de base en matière de maintenance et de dépannage pour assurer le bon fonctionnement du positionneur de sertissage, ce qui réduit les temps d'arrêt de 30 % pour nos clients. Les contrôles quotidiens comprennent l'essuyage de la tête de sertissage et du nid pour éliminer les débris (une accumulation de copeaux métalliques ou de résidus de bornes peut provoquer un désalignement), la vérification du niveau de liquide pour les modèles hydrauliques et la confirmation que l'arrêt d'urgence est entièrement fonctionnel. Les contrôles hebdomadaires consistent à inspecter l'engrenage de la table rotative pour vérifier l'usure, à resserrer les connexions desserrées et à nettoyer le filtre à air (pour les modèles pneumatiques) pour maintenir une pression constante.
Pour les problèmes courants, nous proposons des solutions rapides que les opérateurs peuvent résoudre sans appeler la maintenance : si les sertissages sont incohérents, recherchez une matrice desserrée ou une faible pression de fluide ; si la tête de sertissage ne s'enclenche pas, confirmez que la pédale est connectée et que l'arrêt d'urgence est complètement désengagé ; Si les bornes ne s'ajustent pas correctement, vérifiez s'il y a des débris dans le nid de sertissage ou un manchon de joint d'arbre usé qui provoque un désalignement. Nous insistons également sur le signalement immédiat de tout bruit inhabituel (grincement, grincement) ou incohérence. Ignorer de petits problèmes comme un engrenage de table rotative usé peut entraîner une facture de réparation de 2 000 $ ou 8 heures d'arrêt qui auraient pu être évitées avec un simple entretien.
Pourquoi cette formation fonctionne : avis de nos clients
I've seen teams that skipped formal training experience a 15–20% defect rate in their crimped assemblies, while teams that completed our structured training see defect rates drop to 2% or lower. For example, a automotive wiring harness plant in Detroit reported cutting their rework time by 40% after implementing this training, with operators able to calibrate and run a batch in half the time it took before. Un autre client, un fabricant d'électronique, a réduit les incidents de sécurité de 80 % en mettant l'accent sur les forets E-stop et les pratiques de sertissage sans intervention.
Références
- Association IPC connectant les industries électroniques. (2021). IPC-A-620 : Exigences relatives aux assemblages électriques et électroniques soudés.
- OSHA. (2022). Exigences de protection des machines pour les équipements industriels.
- Association de maintenance de l'industrie du travail des métaux. (2023). Directives de maintenance préventive pour les équipements de sertissage et d’assemblage.
- Manuel technique du fabricant du positionneur à sertir, modèle X750. (2024). Systèmes d'outils de précision inc.
- Groupe d'action de l'industrie automobile. (2022). Meilleures pratiques en matière d’assemblage de faisceaux de câbles.